





KAPITOLA 1 Norma pro kreslení pro injekční formovací plísní design

Injekční lisováníVypracování návrhu plísní slouží jako základ pro výrobu plísní a musí přísně dodržovat národní standardy včetně GB/T 4458.1-2002 "Mechanické kresby - Metody kreslení - pohledy" a GB/T 14692-2008 "Technické výkresy - Projekční metody .}}}" Návrh na sestavování a pohledy na to, aby se sestavilo a vyhlášení a zabezpečené pohledy, a to, aby se zabývaly a sestavovaly, a sestavovaly se a vypínaly se a vypínaly se a sestavovaly a vypínaly se na sestavování a sestavovaly a sestavovaly a sestavily a sestavovaly a sestavovaly a sestavily a sestavovaly. processes. The injection molding industry requires precise documentation that covers all aspects of mold design, from initial concept through final production specifications. During the drawing process, dimensional annotations must be complete and precise, particularly for critical dimensions, fitting dimensions, and geometric tolerances. Surface roughness requirements should be clearly marked in appropriate locations, especially for molding surfaces and Vodicí povrchy . Specifikace materiálu, požadavky na tepelné zpracování, vztahy sestavy a požadavky na montáž musí být podrobně popsány ve výkresech .
Správa standardizovaného výkresu představuje klíčový prvek při zajišťování kvality designu . Zřízení komplexního systému číslování výkresů, který zahrnuje kódy projektů, čísla plísní a čísla dílů usnadňuje vyhledávání a správu kresby . Výkresy by měly zahrnovat standardní záruční bloky a záruční přezkum musí zahrnovat záruční přezkoumání a musí být zaručeny v podávání podřízených. Přesnost a výroba . Odvětví vstřikování se silně spoléhá na přesnou dokumentaci, aby se udržovala standardy kvality ve všech výrobních fázích .
Kapitola 2 Plasty, plastové díly a stroje na vstřikování
Plastic material characteristics directly influence every aspect of injection molding mold design. Different plastics exhibit varying flowability, shrinkage rates, thermal stability, and crystallinity properties. Common engineering plastics like polypropylene (PP) demonstrate excellent flowability and relatively high shrinkage rates, with molding temperatures ranging from 180-240℃{. ABS PLASTIC vykazuje mírnou tekutelnost a menší rychlost smrštění, vyžadující teploty formování 200-250 stupně . polykarbonátu (PC) nabízí vynikající transparentnost a nárazový odpor, ale prokazuje špatnou tokvabilitu, že formovací charakteristiku je třeba srozumitelnou odolností, že je třeba porozumět pečovatelskému odolnosti. Plasty, včetně teploty tání, teploty rozkladu, teploty plísní, vstřikovacího tlaku a parametrů doby držení pro stanovení vhodných struktur plísní a podmínek zpracování .
Plastic part structural design must adhere to fundamental injection molding process requirements. Wall thickness design should maintain uniformity whenever possible, avoiding excessively thick or thin areas, with general wall thickness controlled between 0.8-4.0mm. All corner transitions should incorporate appropriate radius treatments, with internal corner radii no less than 0.5mm and external corner Radii ne méně než 0 . 2 mm, aby se snížila koncentrace napětí a usnadnila demontáž . úhlů návrhu představují kritické prvky v designu plastových dílů, s vnějším povrchovým úhlem, které se obvykle pohybují od 0,5 stupně -1 stupně a vnitřní povrchy a vnitřní povrchy a vnitřní povrchy a vnitřní povrchy a stupeň a vnitřní povrchy, které mají větší stupeň a struktury, které je nutné, je to větší a struktury. Návrh vyztužení RIB by měl dodržovat princip, že tloušťka nepřesáhne 60% tloušťky základní stěny, přičemž výška nepřesahuje 3násobek tloušťky základní stěny a kořenové filetové poloměry obsahující 25% -40% tloušťky žebra.
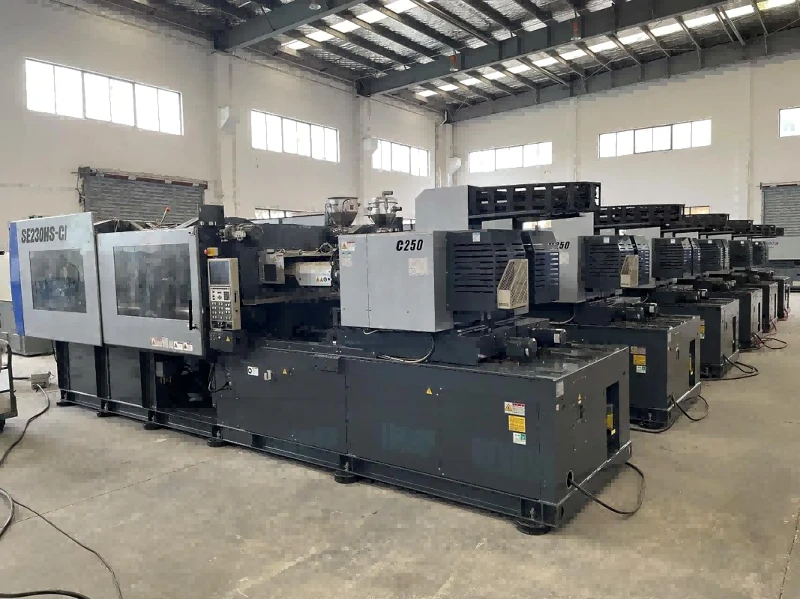
Výběr stroje vstřikovacího stroje musí odpovídat plastovým parametrům dílu a plísní . Vypočítací síla výpočtu následně následuje vzorec F=p × A × S, kde P představuje tlak v injekci v dutině, označuje promítanou oblast plastových částí na odloučení povrchu a s představuje bezpečnostní faktor (}}}}}}) {}}})}}) {}}}}}) {}) {}}}) Hmotnost plastové části, hmotnost systému běžec a bezpečnostní faktory, s hmotností plastové díly plus hmotnost systému běžce obvykle zabírají 30% -80% teoretického objemu injekčního stroje ., musí splňovat požadavky na demontáž pro plastové díly a systémy Runner, obvykle vyžaduje 2-3 výška části
Kapitola 3 Injekční formovací forma konstrukce strukturální složky
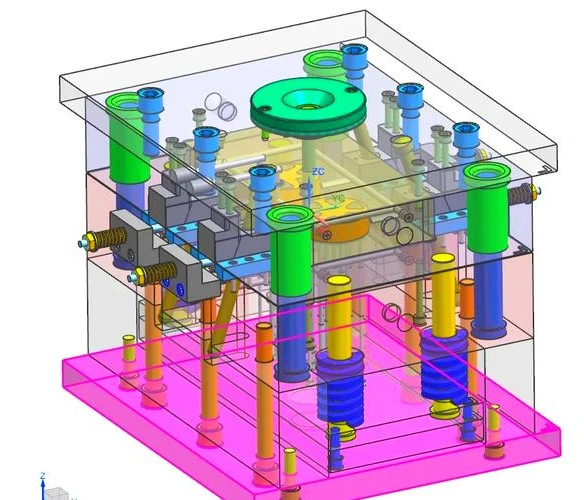
Plísní základny tvoří základní rámec injekčních lisovacích forem, nesoucí hmotnost a tlak celého plísní . Standardní výběr základny plísní závisí na vnějších rozměrech plísní, průvodce, průvodce, průvodce a podpisy a podpisy a podpory a podpůrné nosiče a podpůrné základny, plísní a podpůrné základny, plísní a podpůrné základny a podpisy a podpůrné základny a podpisy a podpůrné základny a podpisy a podpůrné základny a podpůrné základny a podpůrné nove Pillars . Slouží pevné a pohyblivé plísní desky jako primární komponenty nesoucí zátěž, s požadavky na sílu a tuhosti tloušťky . Velké injekční plísní systémy vyžadují přechodné destičky, jako jsou A-desky a b-desky, aby se usnadnila sestavení komponenty formování .}}}}.}
Návrh vodicího systému se ukazuje jako zásadní pro přesnost plísní a životnost služby . Průvodce vodicího kolíku a vodicího rukávu Obvykle využívá tolerance H7/G6, s materiálem vodicího kolíku běžně používající T8A nebo T10A ocel podrobené povrchovému tvrzení otvornému ošetření s vnitřním držením nebo ložiskem nebo ložiskem nebo ložiskem s ošetřením s povrchem. Požadavky níže RA0 . 8 μm . vodicího kolíku a délky rukávů musí zajistit, aby délka 1/3 průvodce zůstala, když formy plně otevřené . nad rámec primárního vedení, pomocných polohovacích zařízení, včetně zkosených polohovacích kolíků a postranních polohovacích bloků.
Support system design must consider mold loading conditions during injection molding processes. Support pillar arrangement should maintain uniform symmetry to prevent mold plate bending deformation. Support pillar cross-sectional area calculations should accommodate pressure loads, generally designed with allowable stress not exceeding 70% of material yield strength. Extra-large molds require finite element analysis to ensure adequate structural strength and rigidity V celém systému plísní .
Kapitola 4 Injekční formovací formovací formovací konstrukce komponenty
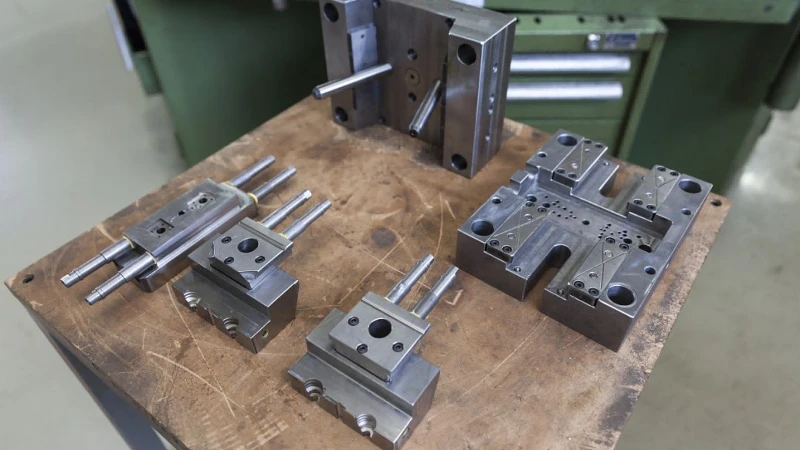
Dutiny přímo tvoří plastovou součást vnějších tvarů, přičemž kvalita konstrukce přímo ovlivňuje přesnost dílu a kvalitu povrchu . Dimenze dutiny Stanovení musí zvážit rychlosti smrštění plastu, vypočteno pomocí vzorce δ=ΔPart × (1+ s), kde A představuje plísně a s reprezentují plísni a S a S a S a S a S), S -Shrinking a S, S a S a S a S) a S a S a S) a S a S) a S a S a S a S) a S a S a S) a S a S a S) a S a S a S), reprezentuje plísní sazba . Krystalické plasty vykazují větší rychlosti smrštění se zjevnou směrovostí, vyžadující samostatné posouzení směru toku a smrštění směru toku kolmého toku . Požadavky na drsnost povrchu je přísná, obvykle udržují hodnoty {{5} μm, se speciálními optickými injekčními díly, které vyžadují formované formované díly RA0 . 025 μm . Proces vstřikování vyžaduje výjimečnou kvalitu povrchu povrchu pro optimální vzhled součásti.
Core design must consider strength, rigidity, and demolding requirements. Slender cores are susceptible to bending deformation, necessitating support structures or segmented construction. Core material selection must consider wear resistance, corrosion resistance, and thermal conductivity, with commonly used materials including H13, S136, and NAK80 quality mold steels. Special applications may utilize Slitiny mědi berylium pro vysokou tepelnou vodivost . Mezi povrchové ošetření jádra patří leštění, elektroplatování a procesy nitridace pro zvýšení kvality a trvanlivosti povrchu .
Insert design represents an important characteristic of modern injection molding mold design, particularly suitable for complex-shaped molds. Primary insert advantages include: facilitating complex shape machining, enabling individual heat treatment, convenient maintenance and replacement, and allowing different material selection. Insert positioning methods vary extensively, including step positioning, pin positioning, and dovetail groove positioning, ensuring reliable Umístění, aby se zabránilo posunu během lisování vstřikování . Vložte domokovou desku, vyžadují přísné ovládání, obvykle 0.02-0.05 mm, s nadměrnou vůlí způsobující záblesk a nedostatečnou vůli ovlivňující sestavu .
KAPITOLA 5 Vstřikovací formovací plísní odvzdušňovací systém
Venting systems represent crucial factors in ensuring injection molding part quality, with proper venting preventing defects including burning, silver streaks, and bubbles caused by trapped air. When plastic melt flows rapidly into cavities, it compresses internal air, and if air cannot escape promptly, diesel effects occur under high temperature and pressure conditions, causing plastic part surface burning. Simultaneously, trapped air brání normálnímu toku taveniny, což má za následek neúplné náplň a zjevné svařovací linie . Efektivní návrh odvzdušňování je nezbytný pro úspěšné procesy návrhu injekčních plísní .
Větací drážky představují nejčastěji používanou metodu odvzdušňování, obvykle umístěné na rozdělovacích površích . Hloubka odvzdušňovací drážky představuje kritický parametr, určený podle plastové viskozity a proudění . pro vysoce průběžné plastiky, jako jsou PP a PE, hloubky odvzdušňování se pohybují od 0.01-0.02 MM; for poorly flowable plastics like PC and POM, venting groove depths may increase to 0.03-0.04mm. Venting groove widths typically range from 3-8mm, with lengths of 10-20mm, positioned at plastic flow terminals and areas prone to air entrapment. Effective venting design ensures successful injection formovací operace .
Kromě ventilačních drážek jsou k dispozici vícenásobné metody odvzdušování . Ejektor Pin Clearance Venting využívá vůle mezi kolíky vyhazovače a otvory pro kolíky pro odvětrávání, s vůle, které jsou obvykle ovládány na 0.01-0.02 mm . Vložení ventilační odvětrávání zaměstnává minutové odvětrávání zaměstnávání účinky na ventilaci, které jsou vyvíjeny vynikajícím odvzdušňováním Precision . Porézní materiál odvzdušňování využívá porézní bronzové nebo porézní ocelové materiály pro výrobu vložení a nabízí výkonné ventilační výkon, ale vyšší náklady .
Kapitola 6 Injekční formovací forma STRÁNKA STRÁNKA A KONEMISCE MECHANISC

Pokud plastové díly mají boční boss, otvory, vlákna nebo podříznutí, konvenční dvě formy nemohou přímo zmizet, což vyžaduje boční rozdělení a mechanismy tahání jádra . Boční rozdělení se kategorizuje do externího tahu jádra a poměrně se vnějšími postavami v externím povrchu pod strukturami v externím povrchu na základě účasti na strukturách v externím povrchu pod strukturami v externím prvku na účasti na strukturách na účasti na strukturách na účasti na vnějším povrchům na základě ústavu na účasti na účasti na účasti na účasti na vnějším prvcích na plastové složení na účasti na vnější části. mechanismy; Interní tahání jádra řeší vnitřní otvory nebo struktury vlákna se složitějšími mechanismy . Tyto mechanismy jsou pro proces lisování v injekci zásadní při řešení složitých geometrií částí .
Mechanismy únikového vodicího kolíku jádra tahání jádra představují nejrozšířenější metodu tlačení jádra, která obsahují jednoduché, spolehlivé struktury s pohodlnou údržbou . Úhly úhlů úhlů PINE PIN. Délky musí zajistit úplné vysazení posuvníku z plastových dílů, když formy plně otevřou . Pokyny pro posuv využívají struktury s rybinou nebo t-skvrnami s přizpůsobením 0.02-0.05 mm {. Tyto mechanismy jsou nezbytné pro komplexní injekční aplikaci . .
Bent pin core-pulling mechanisms suit applications requiring small core-pulling distances, with bent pin angles typically ranging from 90℃-120℃and bending radii exceeding 3 times the pin diameter. Rack core-pulling mechanisms suit applications requiring large core-pulling forces, with rack and pinion modules typically ranging from 1.5-3.0 and Tlakové úhly 20 stupňů . Hydraulické mechanismy tahání jádra vyhovují aplikacím, které vyžadují velmi velké síly tahání jádra nebo rozšířené vzdálenosti tahání jádra, ale zahrnují složité systémy a vyšší náklady .
Výpočet síly tahání jádra představuje klíč k návrhu mechanismu pro tanutí jádra . síly tahání jádra primárně zahrnují demontážní síly a tření . Výpočet demontáží síly na následuje s výpočtem Porce, kde P představuje Plostův tlak, a demoterál a demotes, a a denote, a denote, a denote, a a denote, a denote, a denote, a denote, a a denote, a denote, a denote, a a denote, a a denote, a denote, a a denote, a denote, a a denote, a denote, a a denote, a denote, a a denote, a denote, a denote, a denote, a denote press a a a denetovi μ představuje koeficient tření . Třecí síly zahrnují tření povrchového průvodce a úhlové tření vodicího kolíku . PRAKTICKÝ KEZPEČNO
KAPITOLA 7 Návrh injekčního lišty běžecké formy

Runner Systems spojují trysky vstřikovacích strojů k dutinám, přičemž design přímo ovlivňuje plastovou kvalitu lišty, účinnost výroby a spotřebu materiálu . Runner Systems zahrnují hlavní běžce, pobočky, bran a studené jamky . Hlavní běžci spojují injekční lištové trysky pro zavedení plastových můstek do plísní do plísní; Běžci větev distribuují taveninu do jednotlivých dutin; Brány ovládají rychlost a směr taveniny do dutin; Studené studny shromažďují přední studený materiál . Návrh systému běžců významně ovlivňuje výkon a účinnost vstřikování horkého běžce .
Návrh hlavního běžce musí zvážit snížení tlakové ztráty a demontážní pohodlí . Hlavní běžec se obvykle pohybuje od 2 stupňů -4 stupně, přičemž malé se zvyšují demontážní odolnost a velké zubní konzumace . Hlavní běžecké délky by měly být snižovány pro snížení tepelné ztráty a tlakové ztráty a tlakové ztráty a tlakové ztráty by měly být snižovány s nápisem s nádobou s nádobou infer, které jsou intorické konstrukce, s nádobou Sphering Funter Inleti, které se měly být sníženy na radii, s nápisem. Odpovídající injekční lisovací stroje Sférické poloměry, obvykle 12-25 mm . hlavní běžecké vývody Endy Začleňují stahovače Sprue s průměry obsahujícím 60% -70% hlavního běžce minimálního průměru a délky 2-4 mm ..
Branch runner design must consider balanced filling and pressure loss reduction. Branch runner cross-sections ideally feature circular shapes but present machining difficulties, with trapezoidal or semicircular shapes commonly used in actual production. Branch runner dimensions depend on plastic part weight and flow distance, typically ranging from 3-10mm diameter. Uspořádání běžců větve by mělo vyrovnat vzdálenosti toku dutin, aby se zajistilo simultánní plnění . Požadavky na drsnost povrchu větve zůstávají pod RA1 . 6 μm se zaoblenými rohovými přechody . Správný návrh běžce zajišťuje optimální injekční lisovací výkon.
Gate design represents the critical component of runner systems, with position, shape, and dimensions significantly impacting plastic part quality. Side gates represent the most widely applied gate form, offering simple machining but obvious gate marks. Pin gates produce minimal gate marks but create large pressure losses, suitable for high-appearance-requirement products. Submarine gates automatically separate Během otevírání plísní, vhodné pro automatizovanou výrobu . brány ventilátoru vyhovují částem tenkostěn, snižují svarové linky a vnitřní napětí v aplikacích vstřikování .
KAPITOLA 8 HOT BUNDNER Injection Molding Porg Design
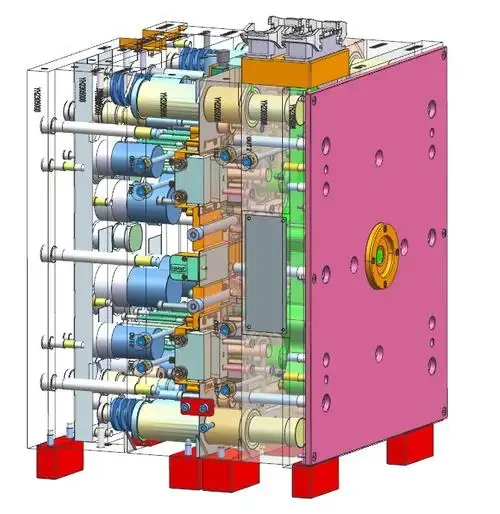
Technologie horkého běžce představuje důležitý směr vývoje pro moderní formovací formy v injekci a udržuje běžecké systémy v roztavených stavech, aby bylo dosaženo lisování bezprostředních injekcí . Horký běžecký systém Primární výhody zahrnují: ochrana materiálu a vylepšené využití materiálu; zkrácené formovací cykly a zvýšená účinnost výroby; zlepšená kvalita plastové součásti se sníženým vnitřním napětím a deformací; snížené operace po zpracování a nižší výrobní náklady; Automatizovaná výrobní vhodnosti a zvýšené úrovně automatizace výroby . Moderní injekční lisovací zařízení stále více zahrnuje horké běžecké systémy pro zlepšení výkonu .
Hot runner systems primarily consist of hot runner plates, hot runner nozzles, heating systems, and temperature control systems. Hot runner plates serve as core system components, featuring internal melt distribution channels and external heating elements and temperature sensors. Hot runner nozzles directly connect to cavities, controlling plastic entry flow into cavities. Heating systems typically employ electric heating Metody, včetně ohřívacích pásů, topných tyčí a topných desek v různých konfiguracích . Systémy pro kontrolu teploty využívají teplotní senzory pro detekci teploty a regulátory pro nastavení energie vytápění k dosažení přesného ovládání teploty .
Klíčové body pro konstrukci horkého běžce zahrnují: přiměřené rozměry průřezu běžce zajišťující hladký tok taveniny; Jednotné uspořádání topného prvku se vyhýbalo nepravidelnosti teploty; Přesná kontrola teploty s typickou přesností ± 2 stupňů; Přiměřený návrh izolace snižuje přenos tepla na destičky; spolehlivý design těsnění brání úniku taveniny; Pohodlná údržba usnadňující rutinní údržbu a odstraňování problémů . Teplota systému horkého běžce obvykle překračuje teploty plastových lišt o 10-30 stupeň, aby se zajistila správná tekutelnost v procesech vstřikování .
Kapitola 9 Návrh kontroly teploty formy formování formy
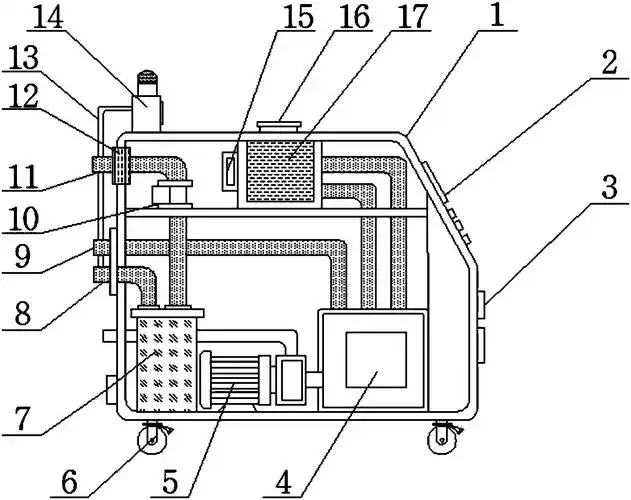
Systémy řízení teploty plísní významně ovlivňují kvalitu a účinnost lisování vstřikování . Vhodné teploty plísní zajišťují normální plastový průtok a chlazení, deformaci smršťování plastů a ovlivňují kvalitu povrchu dílu a mechanické vlastnosti . Různé plasty vyžadují různé teploty formy; for example, crystalline plastics like PE and PP require higher mold temperatures (40-80℃) for good crystallinity, while amorphous plastics like PS and PMMA require lower mold temperatures (40-60℃). These temperature requirements are critical for optimizing injection molding parts quality and dimensional accuracy.
Chladicí systémy představují nejčastěji používanou metodu kontroly teploty, využívající chladicí kanály uvnitř forem k cirkulaci vody pro odstraňování tepla uvolněného během tuhnutí plastu. Konstrukce chladicích kanálů musí dodržovat principy rovnoměrného chlazení, aby se zabránilo nerovnoměrné smrštění a deformacím zkroucení plastových částí. Průměry chladicích kanálů se obvykle pohybují od mm, přičemž malé průměry zvyšují odpor proudění vody a velké průměry ohrožují pevnost formy. Vzdálenost mezi chladicími kanály se rovná násobku průměru kanálu, přičemž vzdálenosti od povrchů dutin jsou mm. Uložení chladicích kanálů by mělo být přizpůsobeno tvarům plastových dílů, přičemž složité tvary vyžadují třírozměrné přístupy k chlazení.
Certain special plastics or process requirements necessitate mold heating systems. Electric heating represents the most common heating method, including electric heating rods, heating plates, and heating tubes. Electric heating rod power densities typically range from 2-5W/cm², with rod diameters of 8-12mm and lengths determined by Požadavky . Steam Heating obleky velké formy s rovnoměrným vytápěním, ale komplexní ovládání . Tepelný olej Vytápění obleky s vysokou teplotou, ale zahrnuje složité systémy a vyšší náklady . Efektivní ovládání teploty zajišťuje optimální podmínky formování vstřikování .
Přesnost kontrolního systému teploty významně ovlivňuje kvalitu formování . Moderní regulátory teploty plísní dosahují ± 0 . přesnost kontroly 5 stupňů s rychlými rychlostmi odezvy a vícebodové teplotní kontroly reprezentativních moltovacích reprezentací pro formové teploty pro úspěšnou inteligenci pro úspěšnou inteligenci.
Kapitola 10 Návrh injekčního lišty
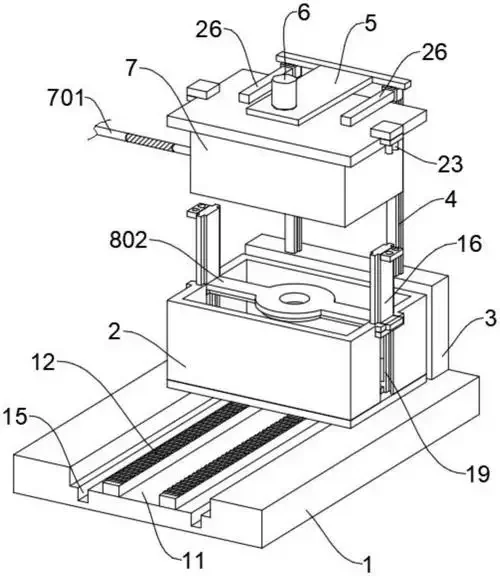
Ejection systems represent important injection molding mold components, functioning to remove molded plastic parts from molds. Ejection system design directly influences plastic part quality and production efficiency. Ejection systems primarily include ejection mechanisms, return mechanisms, and limit mechanisms. Ejection mechanisms may employ ejector pin ejection, ejector sleeve ejection, ejector plate ejection, nebo úhlové metody vyhazování založené na plastových tvarech dílů a požadavcích na vyhazování .
Vyhazování ejektorového kolíku představuje nejčastěji používanou metodu vyhazování s jednoduchými strukturami s širokou použitelností . Průměry ejektoru v závislosti na vyhazovacích silách a plastové součásti, obvykle v rozsahu od3-8 mm .} Ejektor Prenent Směty a Ejekční distribuce, údržba s distribucí, údržba, údržba, distribuce, která má zabránit distribuci, údržba, údržba, údržba, údržba, která se má zabránit, a to, aby se zabránilo distribuci ejektoru a pozice. Deformace . Délka ejektoru musí zajistit úplné vyhazování bez odstoupení z destiček pro zadržení vyhazovače . Ejektor Pin Povrchové požadavky na drsnost povrchu zůstávají pod RA1 . 6 μm, aby se snížila odolnost proti vyhazovacímu odolnosti ..}}}}}}}} Návrh ejektoru PINES PŘIPOJENÍ PŘIPOJENÍ PŘIPRAVENÍ PŘIPRAVENÍ.
Vyhazovací ejekční ejekční obžaloby vyhovuje plastovým dílům s hlubokou dutinou a poskytují velké ejekční oblasti . Tloušťka stěny ejektoru musí splňovat požadavky na pevnost, obvykle 2-4 mm . Vypuštěné vůle a velké vůle a velké vůle způsobují příčinu tvorby a velkým vyčištěním a velkým vyčištěním a velkým vyčištěním a velkým vyčištěním a velkým vyčištěním a velkým vyčištěním a velkým vyčištěním Flash . Vyhazovací deska vyhovuje plochým plastovým dílům s tenkou stěnou a poskytuje jednotné vyhazovací síly . Tloušťka desky ejekční desky závisí na vyhazovacích silách a ohybovém napětí, obvykle 5-10 mm .
Úhlvené vyhazované vyhodeny plastové části s podříznutím bočních stěn, dosažení vyhazování skrz úhlů vyhazovacího pohybu . úhly vyhazovaného sklonu úhlů sklonu se obvykle pohybuje od 15 stupňů -30 stupeň, s malými úhly, s vysokým úhly s redukcí úhlů efektivita efektivity .} ejekční pokyny, která je úhel předběžnými úhly, je -li úhlů, která je předplacena. Požadavky .
Výpočet ejekční síly poskytuje základ pro návrh vyhazovacího systému . Vyhazovací síly primárně zahrnují uchopovací síly a tření síly . Třípnutí síly vyplývající z radiálního tlaku na jádra na jádra, protože p plastové ploché, a s, s a s, s, a s, s a s, a s, a s, a s, s, a s, a s, a s, s, a s, a s, a s, a s, a s, a s, a s, a s, a s, s, a s, a s, a s, s, a s, a s, s, a s, a s, a s, a s, a s, a s. Představuje rychlost smršťování . Tření síly představují síly mezi plastovými díly a povrchy plísní, vypočtené pomocí f _ tření=μ × N, kde μ představuje koeficient tření a N označuje normální sílu .
Mechanismy zpětných mechanismů fungují pro resetování mechanismů vyhazování po otevření formy, příprava na následné formování . Return Springs představuje nejběžnější návratový způsob, přičemž výběr jara vzhledem k návratové síle, mrtvici a životnost (1}} Poskytují nucené funkce návratu, což zabraňuje ejekčnímu mechanismu {. Omezení přípravků a Plativní mechanismus, chránící se, chránící se, chránící se, chránící se, chránící se, chránící se, chránící se, chránící se, chránící se, chránící se, chránící se, chránící se, chránící mols a platnost. díly .
Complete ejection system design must consider ejection reliability and stability. Ejection mechanism movement should remain smooth, avoiding impact and vibration. Ejection speeds should progress from slow to fast, preventing plastic part damage. Ejection systems should also consider maintenance convenience, facilitating routine maintenance and troubleshooting. Through proper ejection system design, efficient and reliable automated production lze dosáhnout v injekčních formovacích operacích .