Dvoubarevné designové body vstřikovací formy
Klasifikace
O klasifikaci vstřikovacích lisů na dvoubarevné formy již mluvil předchozí článek. Struktura dvoubarevné formy úzce souvisí s dvoubarevným vstřikovacím lisem. Existuje sedm kategorií dvoubarevných strojů, ale běžně se používají dvě kategorie. V souladu s tím existují dva typy dvoubarevných vstřikovacích forem, a to asijské dvoubarevné formy a evropské dvoubarevné formy. Dvousložkové vstřikovací stroje na Tchaj-wanu a v Japonsku mají dva paralelní vstřikovací systémy. V evropském dvoubarevném vstřikovacím lisu je jeden válec horizontální a jeden válec vertikální a existuje pouze jedna dvoubarevná forma. Princip je ale v zásadě podobný, tvar horní a spodní řady přední formy je odlišný, zadní forma se otočí o 180 stupňů a přední forma se tvoří raz a dvakrát.
Asijské dvoubarevné formy mají obvykle dvě formy, přední forma je namontována na pevné desce stroje a zadní forma je namontována na rotační desce. Zadní formy obou forem jsou úplně stejné. První přední forma se liší od druhé přední formy. Po dokončení prvního barevného vstřikování plastu se přední a zadní forma otevřou a první zadní forma vezme první produkt a otočí se o 180 stupňů, aby dosáhla polohy pro vstřikování druhé barvy pro druhé vstřikování. , Můžete získat dvoubarevné díly. V tomto cyklu bude v každém formovacím cyklu existovat primární produkt formy a sekundární produkt.
Dvě asijské dvoubarevné základny formy lze také zjednodušit do jedné základny formy v závislosti na struktuře formy. U asijské dvoubarevné základny formy musíte při objednávání základny formy věnovat pozornost tomu, aby se poloha vodícího sloupku referenčního úhlu a vodícího pouzdra neposouvala, jinak bude obtížné formu po otočení zavřít. Dvě asijské dvoubarevné základny forem, při objednávání základů forem je třeba věnovat pozornost odsazení vodícího sloupku referenčního úhlu a vodícího pouzdra, které neovlivní upnutí formy.
2. Návrhové úvahy
1. Před návrhem se ujistěte, že rozumíte parametrům vstřikovacího stroje, jako je typ vstřikovacího stroje, velikost otvoru pro šroub kódové formy, specifikace otočného talíře, velikost a poloha vyhazování ejektor, velikost a specifikace hřídele; při hodnocení produktu určete maximální formu Vnější rozměry jsou menší než rotační průměr otočného talíře.
2. První vstřikovací produkt by měl být umístěn na neprovozní stranu a pro operátora je obtížné uchopit materiál poprvé. Když je jednorázové vstřikování navrženo tak, aby přivádělo lepidlo do bodové brány třídeskové formy, musí být žlab pro první vstřikování navržen s balistickým vstřikovacím zařízením pro usnadnění plně automatické výroby. Po první injekci by měl být přípravek otočen o 180 stupňů pro druhou injekci a je pouze otočen na provozní stranu pro snadný přístup k přípravku. Zvláštní pozornost by měla být věnována tomu, zda je odformování trysky měkkého lepidla spolehlivé.
3. Brána musí být automaticky odříznuta, když je lepidlo jednou přivedeno, aby se zabránilo zbytkovému vyčnívajícímu sekundárnímu lepidlu a tvorbě vadných produktů. Sekundární brána by měla co nejvíce pokrývat primární bránu; sekundární vrátka by měla být navržena co nejvíce v skryté části, s použitím latentní brány, nálevky, bodové brány nebo spodního přesahu pro vstřikování lepidla. Dávejte pozor, abyste primární plast netlačili materiálovým tokem sekundárního vstřikování a nezanechávali stopy na povrchu produktu.
4. Věnujte pozornost opakované přesnosti polohování pohyblivých a pevných forem; pokles sklonu všech prostupujících ploch by měl být co největší, což by mělo být více než 0,1 mm. Při tmelení zkuste místo tření povrchového tmelu použít povrchový tmel.
5. Základní principy návrhu dvoubarevných forem:
(1) 1krát pro tvrdou pryž a 2krát pro měkkou pryž;
(2) 1krát pro průhledné materiály a 2krát pro neprůhledné materiály;
(3) Jednou pro plasty s vysokou teplotou tvarování a dvakrát pro plasty s nízkou teplotou tvarování;
6. Tvary dvou pevných forem jsou různé a oba materiály jsou vytvořeny odděleně. Tvary dvou pohyblivých forem jsou naprosto stejné. Pohyblivé a pevné formy musí být spárovány po otočení o 180º ve středu. Kontrola rotace musí být provedena během návrhu formy. Při zpracování formy je nutné zlepšit přesnost zpracování, aby se zajistilo, že rozdíl mezi rozměrovou přesností dvou pohyblivých forem není větší než 0,01 mm.
7. Při navrhování dutiny pro druhé vstřikování, aby se zabránilo vkládání (nebo poškrábání) dutiny do polohy lepidla u produktu, který byl vytvořen poprvé, lze částečně vyhnout prvnímu tvrdému lepidlu. Je však třeba pečlivě zvážit pevnost každé polohy těsnění, to znamená, že při vstřikování dojde k deformaci plastu při vysokém vstřikovacím tlaku, což může vést k možnosti prasknutí při druhém vstřiku?
8. Při vstřikování může být velikost prvního vstřikovacího výrobku o něco větší, aby mohl být při druhém formování těsněji přitlačen další dutinou, aby se dosáhlo role těsnicího lepidla. Všimněte si, že během druhého vstřikování bude tok plastu impulsovat produkt, který byl lisován poprvé, což způsobí deformaci polohy lepidla? Pokud je to možné, musíme najít způsoby, jak to zlepšit.
3. Příklady provedení
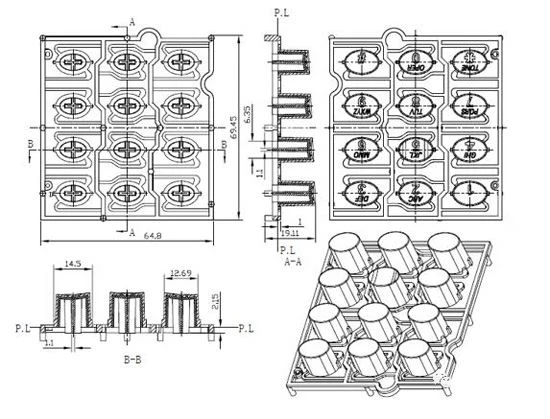
Obrázek 1 ukazuje produktový obrázek dvoubarevných tlačítek telefonu. Čísla a písmena na horní straně kláves jsou lisována dvoubarevným vstřikováním. Použitým materiálem pro dva vstřiky je ABS a tlačítka s dvoubarevným vstřikováním dokážou předejít vadám, že se rukopis na vytištěných tlačítkách snadno otře.
Konstrukce formy je znázorněna na obrázku 2. Přijímá dvoubarevnou strukturu formy s rotujícím vyhazováním střední desky. Otočná dvoubarevná forma středního deskového vyhazovače je integrální dvoubarevná forma, jedna základna formy, jeden vyhazovací systém a je instalována pouze na straně sekundárního vstřikování. Jak již název napovídá, pohyblivá forma nepotřebuje otáčet celou sadou forem a pohyblivá forma se otáčí až po vysunutí střední desky a následném uzavření formy. Horní čísla a písmena dvoubarevných tlačítek telefonu se vytvoří během prvního vstřiku a pozice lepidla vyplní celá čísla a písmena během druhého vstřiku a vytvoří tlačítko s hladkým vrškem. Při prvním vstřikování byla použita bodová brána k vstříknutí lepidla do horní části tlačítka, aniž by byla použita čísla a písmena. Sekundové lepidlo se vstřikuje do horního povrchu spojovacího můstku mezi každým tlačítkem a používají se také bodové brány. Jsou zde některá velká písmena "O", "P", "Q", "A", "B", "R", "D" atd., stejně jako čísla "0", "4" ", "6", "8", "9" a tak dále mají uzavřenou strukturu. Pokud sekundární materiál nelze naplnit do uzavřené struktury primárního materiálu, musí se použít struktura formy "houpačka" nebo rotační mechanismus vyhazování střední desky.
1. Pevná deska sedla formy 2. Přítlačná deska běžce 3. Polohovací kolík 4. Deska 5. Nylonová přezka 6. Střední deska 7. Pohyblivá opěrná deska formy 8. Pružina 9. Pevná deska tlačné tyče 10. Přítlačná deska 11. Přesuňte formu opěrná deska 12. Objímka vtoku z měkkého plastu 13. Pevná dutina formy z měkkého plastu 14. Jádro 15. Pevná dutina formy z tvrdého plastu 16. Jádro 17. Objímka vtoku z tvrdého plastu 18. Pohyblivá vložka formy z tvrdého plastu 19. Deska pro upevnění vložky 20. Vodicí pouzdro 21. Opěrné pouzdro 22. Drážkový hřídel 23. Měkká pryžová pohyblivá vložka formy 24. Tlačná tyč 25. Tlačná tyč
Tato sada forem využívá k vysunutí a otáčení střední desku, která může nahradit strukturu formy „houpačka“. Všimněte si, že primární pohyblivá vložka 18 formy a sekundární pohyblivá vložka 23 formy mají různé horní struktury. Horní konstrukce dvou pohyblivých vložek formy se liší a jsou pevné a neotočné. Pohyblivá vložka 18 formy z tvrdé pryže je vyrobena z několika vyvýšených ocelových materiálů na nečíslicových a písmenových tahech, aby kolidovaly s pevnou formou. Po otevření formy vytlačí drážkový hřídel 22 střední desku 6 a jádro 14 z pohyblivé formy a polotovar polohy primárního lepidla se oddělí od pohyblivé vložky 18 formy a po otočení do sekundární vstřikovací stanice, střední deska se zatáhne, aby se forma uzavřela. Polotovar polohy primárního lepidla je kombinován se sekundární pohyblivou vložkou 23 formy a prázdná poloha děrovací drážky je vhodná pro plnění sekundárního lepidla. Po dokončení vstřikování se forma otevře, materiál trysky se vyjme a plastový díl se vysune na straně sekundárního vstřiku. Celá sada forem je uspořádána 2X2, každý se dvěma otvory pro jednorázové a dvouvstřikové vstřikování.