





Letecké vstřikování plastů: Klíčové komponenty, konstrukční aspekty, materiály a budoucí trendy
Před sedmi týdny nám manažer kvality dodavatele obranného průmyslu poslal fotografie krytů konektorů PEEK, které začaly praskat na montážní lince. Díly ze stejné výrobní šarže, stejný dodavatel, stejná šarže materiálu-některé dokonalé, některé vadné. Jeho přesná slova: "Tohoto dodavatele využíváme tři roky a nyní se vše hroutí."
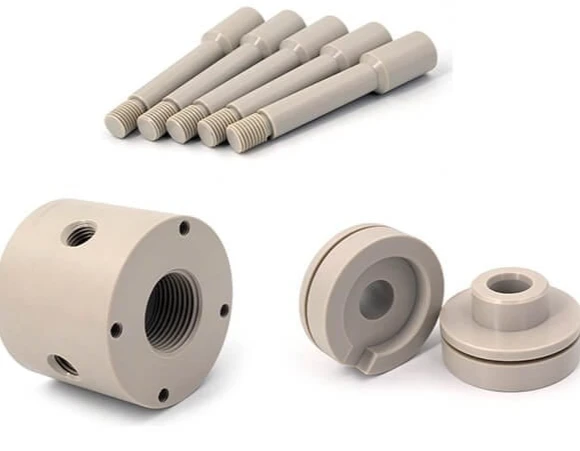
Ten projekt jsme nevzali. Ne proto, že bychom nedokázali přijít na to, co se pokazilo-hlavní příčina byla zřejmá do hodiny po prohlédnutí záznamů jejich procesů-, ale protože skutečným problémem nebyly součásti. Skutečným problémem bylo, že jejich proces kvalifikace dodavatelů nikdy nepoložil správné otázky.
Tato situace se u našich dveří objevuje asi jednou za měsíc. Někdo kvalifikoval dodavatele na základě certifikací a ceny, rok dva bez problémů provozoval výrobu, pak se něco posunulo a najednou nic nefunguje. Dodavatel přísahá, že se nic nezměnilo. Zákazník nemá žádné procesní údaje, které by dokazovaly opak. Všichni ukazují prsty, zatímco výrobní linka stojí nečinně.
Nepříjemná pravda o projektech přeměny letadel na plasty
Ekonomika konverze kovu-na{1}}plast vypadá na papíře velkolepě. Úspora hmotnosti díky nákladům na palivo po dobu životnosti letadla. Jednotkové náklady klesnou při objemu o polovinu nebo více. Dodací lhůty se zkracují z měsíců na týdny.
Všude zmiňovaná spolupráce Aitiip-Liebherr-40% snížení hmotnosti, 30% úspora nákladů – představuje to, co se stane, když vše půjde správně. Co se do těchto případových studií nedostalo: osmnáct měsíců vývoje procesů, tři iterace nástrojů, investice do specializovaného vybavení, které umožnily tato čísla.
V minulém čtvrtletí jsme citovali program držáků, kde stálé náklady zákazníka na obrábění hliníku dosahovaly přibližně 400 USD za jednotku. Naše nabídka na vstřikování přišla pod 60 USD. Jasné rozhodnutí, ne?
Kromě toho, že hliníkový držák měl opracovaný těsnicí povrch s požadavkem na povrchovou úpravu 0,4 Ra. Dosažení takové kvality povrchu přímo z formy vyžaduje úpravy nástrojů, které k ceně nástroje přidaly 35 000 USD. Nebo jsme jej mohli vytvarovat a poté opracovat těsnicí povrch-, což přidalo další manipulaci, sekundární operace a zvýšilo náklady na jednotku zpět na 85 USD.
Stále dobrý projekt. Stále výrazná úspora. Ale rozdíl mezi titulkem a skutečným číslem je důležitý, když finance provádějí výpočty návratnosti. Projekty jsou zabity přes tuto mezeru. Dobré projekty, projekty, které by se měly stát, zemřou, protože někdo nejprve představil optimistický případ a pak ho musel vrátit.
Co zpracování PEEK skutečně vyžaduje
Materiálové listy od společností Victrex a Solvay zveřejňují parametry zpracování, které dobře fungují pro průmyslové aplikace. Tyto parametry budou produkovat letecké díly, které projdou rozměrovou kontrolou a selžou v provozu.
Teplota formy je zřejmým příkladem. Zveřejněné minimum je kolem160 stupňů. Díly lisované při této teplotě vypadají správně, správně měří a mají možná 25% krystalinitu. Díly lisované na190-200 stupňůdosáhnout krystalinity 35 %+. Rozdíl mezi únavou a životem není přírůstkový,-je násobný.
Problém je v tom běhání200 stupňůteplota formy vyžaduje systémy ohřevu oleje, návrhy forem se správnou tepelnou hmotou a řízení procesu, které většina zařízení nemá. V okolí se nachází obchod s regulací teploty teplé vody95 stupňů. Stále mohou plesnivět PEEK. Díly budou ještě odeslány. Díly nakonec stále selžou způsoby, které je velmi obtížné zpětně vysledovat k podmínkám zpracování.
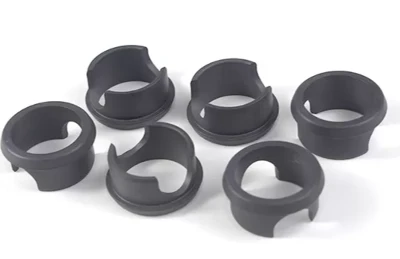
Uhlíkové-třídy přidávají další vrstvu. Smykové zahřívání od výplně z uhlíkových vláken mění tepelný profil skrz hlaveň. Standardní geometrie šroubů, které dobře fungují pro materiál plněný sklem-, vytvářejí horká místa s uhlíkovou výplní. Materiál lokálně degraduje dříve, než se vůbec dostane do formy. Nemůžeš to vidět. Nemůžete to měřit při příchozí kontrole. Zjistíte, kdy díly začnou selhávat v terénu.
Neexistuje žádná certifikace, která by potvrdila tuto specifickou schopnost. AS9100 pokrývá systémy kvality. NADCAP pokrývá speciální procesy. Ani jeden se neptá, zda zařízení může skutečně držet200 stupňůteplota formy uvnitř±3 stupněpřes nástroj s více{0}}dutinami při běhu uhlíkem{1}}plným PEEK. Tato otázka je zodpovězena pouze během auditů kvalifikace dodavatele,-pokud auditor ví, že ji má položit.
Problém s certifikací, o kterém nikdo nemluví
Registrace AS9100D znamená, že společnost má zdokumentované procesy řízení kvality. Neznamená to, že mohou vyrábět vaše díly. Viděli jsme zařízení s certifikací AS9100-, která uvádějí projekty na vysokoteplotní polymery, když jejich zařízení fyzicky nemůže dosáhnout požadovaných procesních podmínek.
To není nutně podvod. Mnoho zařízení skutečně věří, že dokážou zpracovat jakýkoli termoplast, protože stroje jsou dimenzovány pro daný teplotní rozsah. Nechápou, že hodnocení a trvalá schopnost jsou různé věci nebo že existují materiální{2}}specifické procesní požadavky nad rámec toho, co je výslovně uvedeno v datovém listu.
Akreditace NADCAP poskytuje větší jistotu, protože ověřuje specifické výrobní procesy spíše než obecné systémy. Důležitý je ale rozsah akreditace. Zařízení akreditované pro standardní procesy vstřikování možná nikdy neprocházelo vysokoteplotním{2}}polymerem přes tuto akreditovanou buňku. Akreditace pokrývá proces, ne každý možný materiál, který by se dal teoreticky zpracovat.
Auditní otázky, na kterých skutečně záleží, nemají nic společného s certifikáty. Zahrnují specifické parametry procesu pro konkrétní materiály ve vašem programu, zdokumentované studie způsobilosti procesu a historické údaje o výnosech podobných aplikací. Pokud dodavatel nemůže tuto dokumentaci předložit, certifikace není relevantní.
Výběr materiálu Nad rámec datového listu
PEEK dominuje konverzacím o leteckých plastech, protože zvládá nejširší škálu podmínek-teploty, chemikálií, mechanického namáhání a záření. Stojí to také zhruba 100 USD za kilogram, což znamená, že materiálové náklady se stávají významnými při jakémkoli rozumném objemu.
PPS
PPS zvládá mnoho stejných aplikací za 25-30 $ za kilogram. Kompromisem jsou užší zpracovatelská okna, nižší odolnost proti nárazu a větší citlivost na účinky orientace vláken. Pro komponenty, které budou primárně staticky zatěžovány v chemicky agresivním prostředí, dává PPS často větší smysl než PEEK. U čehokoli s požadavky na dynamické zatížení nebo náraz je rozdíl v nákladech irelevantní.
Ultem
Ultem se objevuje v elektrických a elektronických pouzdrech kvůli svým dielektrickým vlastnostem a vlastní odolnosti vůči plameni. Zpracovatelské teploty jsou nižší než PEEK, požadavky na vybavení jsou méně náročné a materiálové náklady spadají někde mezi. U aplikací, kde záleží na elektrickém výkonu více než na mechanickém výkonu, se Ultem vyhýbá nákladům a komplikacím zpracování PEEK, aniž by byla ohrožena funkce.
Konverzace o výběru materiálu se obvykle odehrává příliš pozdě v procesu vývoje. V době, kdy díly dosáhnou stadia cenové nabídky, inženýrství již specifikovalo materiál na základě publikovaných vlastností bez zohlednění výrobních důsledků. Změna materiálu v tomto okamžiku vyžaduje opětovné-ověření, aktualizované výkresy, potenciálně nové nástroje,-to vše zvyšuje náklady a zpoždění, kterému by bylo možné předejít dřívějším zapojením dodavatele.
Investice do nástrojů a programová ekonomika
Nástroje pro vstřikovací formy pro letecké aplikace se obvykle pohybují mezi 50 000 a 150 000 USD v závislosti na složitosti. Toto číslo vytváří nálepku šok pro programy, které historicky nakupovaly obráběné díly bez investic do nástrojů.
To srovnání se míjí účinkem. Obráběné díly nesou náklady na nástroje v každé jednotce-upínání, programování, nastavení stroje a kvalifikace. Tyto náklady jsou pouze zahrnuty v ceně kusu, nikoli samostatně. Obrobená součást za 400 USD může zahrnovat amortizované náklady na nastavení a programování ve výši 80 USD, které nikdo nesleduje, protože pro ně neexistuje žádná řádková položka.
Ještě důležitější je, že investice do nástrojů vytváří pákový efekt. Jakmile nástroj existuje a je kvalifikovaný, přírůstkové náklady na další díly se blíží surovinám plus doba cyklu. Výroba se může škálovat podle poptávky. Urychlené objednávky jsou možné. Změny návrhu, které by vyžadovaly kompletní přeprogramování{4}}pro obrábění, se stávají modifikacemi nástrojů, které zachovávají validaci procesu.
Programy, kde vstřikování nedává smysl, jsou aplikace s malým{0}}objemem a velkým{1}}mixem, kde se nástroje nemohou účinně amortizovat a geometrie se často mění. Pod přibližně 500 jednotkami celkové životnosti obvykle vítězí obrábění. Nad touto prahovou hodnotou se výpočet posune v závislosti na složitosti součásti, požadavcích na toleranci a délce programu.
Co kvalifikace ve skutečnosti zahrnuje
První kontrola výrobku pro letecké vstřikované díly je náročnější, než většina kupujících očekává. Samotná FAI je přímočará-ověření rozměrů podle výkresu, certifikace materiálu, dokumentace procesních parametrů. Validace procesu, která předchází FAI, je tam, kde programy uspějí nebo selžou.
Monitorování tlaku v dutiněna kvalifikačních dílech stanoví podpis procesu, který se musí shodovat výrobní série. Toto není volitelné pro kritické aplikace. Průběhy tlaku v dutině ukazují, zda se díl správně naplnil, správně zabalil a správně vychladil při každém jednotlivém výstřelu. Díly, které měří správně, ale mají abnormální tlakové stopy, indikují nestabilitu procesu, která nakonec způsobí závady.
Ověření krystalinitydůležité pro PEEK a další semi{0}}krystalické materiály. DSC analýza na kvalifikačních vzorcích stanoví základní úroveň krystalinity. Výrobní díly lze namátkově-kontrolovat podle této základní linie. Když se proces dodavatele posune-záměrně nebo ne-, krystalinita je často prvním indikátorem, že se něco změnilo.
Schopnost statistického procesuvyžaduje velikosti vzorku vypočítané z počtu kritických dimenzí a požadované úrovně spolehlivosti. Třicet-dva vzorků pro součást se třemi kritickými rozměry v Cpk 1.33 nestačí. Matematika není složitá, ale často se dělá špatně, což vede ke studiím schopností, které ve skutečnosti schopnosti neprokazují.
Čtení návrhů a identifikace červených vlajek
Nabídky vám řeknou více o skutečných schopnostech dodavatele než prezentace jejich schopností.
Odhady dodacích lhůt, které vypadají identicky napříč různými složitostmi součástí, naznačují, že dodavatel ve skutečnosti nezhodnotil vaše konkrétní požadavky. Jednoduchý jednoduchý-dutinový nástroj z oceli P20 má jinou dobu přípravy než čtyřdutinový nástroj-v H13 s konformním chlazením. Pokud je v nabídce uvedeno „16 týdnů“ pro oba, někdo používá šablonu místo inženýrství.
Specifikace materiálu napsané jako „PEEK nebo ekvivalent“ bez označení stupně indikují, že dodavatel plánuje nakupovat nejlevnější variantu, která technicky vyhovuje. Pro konstrukční aplikace není rozdíl mezi PEEK 450G a 150G triviální. Pokud se nabídka nezeptá na jakou třídu, dodavatel aplikaci nerozumí.
Množství prvního článku v zaokrouhlených číslech-přesně 50, přesně 100 – naznačuje, že velikost vzorku nebyla vypočtena na základě vašich specifických požadavků na toleranci. Velikost vzorku pro ověření způsobilosti procesu závisí na počtu kritických charakteristik a požadované úrovni spolehlivosti. Výpočet zřídka produkuje zaokrouhlená čísla.
Cena za kus, která dramaticky klesá u objemů, kterých program nikdy nedosáhne, naznačuje, že dodavatel kupuje podnik s atraktivním titulkem. Pokud je váš roční objem 2 000 kusů a nabídka ukazuje přesvědčivou cenu 10 000, tato cena je irelevantní. Podívejte se na číslo, které odpovídá vašim skutečným požadavkům.
Vývoj časová osa reality
Nové programy vstřikování pro letectví a kosmonautiku vyžadují za normálních okolností 20–30 týdnů od prvního zapojení do kvalifikovaných dílů. Tato časová osa zahrnuje analýzu DFM, návrh nástrojů, sestavení nástroje, vývoj procesu, kontrolu prvního výrobku a kvalifikační dokumentaci.
Pokusy o komprimaci této časové osy obvykle selžou. Stavbu nástrojů lze urychlit tím, že do toho házíte peníze-přesčas, prémiové materiály, vyhrazená kapacita. Vývoj procesu nelze komprimovat, protože fyzika určuje, jak dlouho ve skutečnosti trvá testování materiálů, studie procesů a kvalifikace. Ocel se ochlazuje takovou rychlostí, jakou se ochlazuje. Polymer krystalizuje rychlostí, jakou krystalizuje.
Programy, které začínají s agresivními časovými osami, obvykle končí později než programy, které začínaly s realistickými časovými osami. Agresivní harmonogram vytváří tlak na přeskočení kroků vývoje procesu, které se pak musí opakovat, když se ve výrobě objeví problémy. Nástroj, který se dodává o dva týdny dříve, ale vyrábí díly s 15% zmetkovitostí, není ve skutečnosti v předstihu.
Nouzové termíny pro stávající kvalifikované nástroje se liší. Přesun kvalifikovaných nástrojů mezi zařízeními nebo restartování výroby po přestávce může proběhnout spíše týdny než měsíce, protože vývoj procesu již proběhl. Nové programy tuto možnost nemají.
Když vstřikování není řešením
Některé letecké aplikace by neměly být vstřikovány bez ohledu na objemovou ekonomiku.
Komponenty s koncentrovanými napěťovými prvky v nepředvídatelných orientacích fungují u termoplastů vyztužených vlákny- nekonzistentně. Orientace vlákna se řídí vzorem toku, který závisí na umístění brány, geometrii součásti a rychlosti plnění. Část je silná tam, kde se vlákna vyrovnávají se stresem, a slabá tam, kde ne. Předvídání a řízení orientace vláken vyžaduje simulační schopnosti a ovládací prvky zpracování, které zvyšují náklady a složitost.
Těsnící povrchy, které vyžadují povrchovou úpravu nad rámec toho, čeho lze přímo dosáhnout lisováním, vyžadují sekundární obrábění. Toto obrábění uvolňuje zbytkové napětí z procesu formování a může způsobit rozměrový posun u prvků, které byly před obráběním správně změřeny. Kombinace lisování a obrábění zvyšuje počet tolerancí,-které se vyhýbá čistému obrábění nebo čistému lisování.
Díly vyžadující-montáž do formy s přesahem nebo vtlačením-vložek vyžadují v průběhu času rozměrovou stálost, kterou některé polymery nemohou poskytnout. Tečení a relaxace napětí v termoplastech způsobují, že se interferenční spoje povolují v průběhu měsíců nebo let. Designy, které dokonale fungují v hliníku, mohou vyžadovat zásadní změny, aby fungovaly v plastu.
Velmi těsné geometrické tolerance u velkých dílů narážejí na rozdíly v tepelné roztažnosti mezi plastem a měřicím zařízením. 300mm plastový díl měřený při 20 stupních se bude měřitelně lišit při 35 stupních. Definování podmínek měření se stává součástí rozměrové specifikace a ne všechna inspekční zařízení mohou udržovat požadované environmentální kontroly.
Zahájení konverzace
Pokud máte na stole projekt vstřikování plastů pro letectví a kosmonautiku-nový vývoj, stávající problémy s dodavateli, hodnocení konverze kovu-, cesta vpřed závisí na tom, kde se v procesu nacházíte.
Výběr materiálu v rané fázi{0}} těží ze vstupu dodavatele, než inženýr dokončí specifikace. Výrobní důsledky volby materiálu ovlivňují ekonomiku projektu způsobem, který srovnání v datových listech nezachytí. Zapojení potenciálních dodavatelů během výběru materiálu spíše než po něm zabraňuje rozhodování o specifikaci, která vytváří následné problémy.
Programy se stávajícími návrhy vyžadují před cenovou nabídkou vyhodnocení vyrobitelnosti. Analýza DFM identifikuje problémy, které by se jinak objevily během ladění nástroje nebo náběhu výroby. Náklady na analýzu jsou triviální ve srovnání s náklady na úpravy nástrojů nebo problémy s kvalitou výroby.
Současné dodavatelské situace, které nefungují, vyžadují poctivé posouzení, zda je problém řešitelný se současným dodavatelem nebo vyžaduje kvalifikaci alternativního zdroje. Někdy je odpovědí zlepšení procesů u stávajícího dodavatele. Někdy je odpovědí začít znovu s někým, kdo má ty správné schopnosti.
Zvládáme všechny tyto situace, ale ne všechny vyhovují tomu, co děláme dobře. Počáteční rozhovor stanoví, zda existuje shoda. Pokud existuje, přejdeme k formální cenové nabídce. Pokud není, říkáme to.
Základ dodávek pro vstřikování plastů pro letectví a kosmonautiku sahá od lisoven komodit, které doufají, že přerostou v letectví, až po specializovaná zařízení, která se zaměřují výhradně na vysoce-výkonné zpracování polymerů. Certifikáty mezi nimi spolehlivě nerozlišují. Cena mezi nimi spolehlivě nerozlišuje. Schopnost se projeví až podrobným technickým hodnocením nebo bohužel výrobními problémy.
Otázky v tomto článku poskytují rámec pro toto hodnocení. Odpovědi určují, zda dodavatel skutečně má to, co váš program vyžaduje-, nebo zda jeho návrh představuje schopnosti, které ještě nevyvinul.