





Jaký je proces opravy kování?
Kovací forma je horká ražná raznice, která je často v kontaktu s vysokoteplotním kovem. Při kovací lisování je kovem vysoká rychlost proudění v komoře formy, forma se snadno opotřebovává a opotřebovává, plus těžká rázová síla při práci , přesnost dutiny je vyšší.
V případě opravy kovací kladiva se obecně používá kovací kladiva. Drsnost formy je snížena a přesnost rozměrů je zlepšena manuálním ovládáním lisovací formy před kalením. Jemné broušení nebo leštění je prováděné na povrchu matrice po kalení.
Dokončovací proces je komplikovaný a může být určen podle tvaru, velikosti a použití formy. Obecně podle následujících principů: první obrábění válcové části komory, přepracování hlavní lineární obrysové části a nakonec zpracování komplexu, malá obrysová část.
1) jemné opravy komory formy. Jak je znázorněno na následujícím obrázku, montér by měl být vybrán podle tvaru formy a používat různé rovné hlava nebo loketní pilník nebo škrabadlo pro upevnění součástí podle tvaru formy .
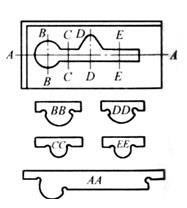
Vylepšení komory
Aby se zajistila kvalita obrábění formy, měla by se během procesu dokončení často používat testovací vzorek. Chamber, jak je ukázáno ve výše uvedených modulech, provádět model pro testování čtyř kusů velikosti, tvaru, jiného tvaru průřezu, otestovat podélný řez A - potřebný model bloku, obranu a opravu hranic.
2) test povrchu plísně. Při kontrole musíte věnovat pozornost umístění vzorku a obvykle můžete nakreslit vzorek polohy na oddělovací plochu a potom vyzkoušet vzorek vložením čáry. Kromě testu vzorku , může být tvar formy také použit k otestování válce, kužele, oblouku a koule. Měřící tyč a ocelová kulička jsou tepelně ošetřena a mletá a namontována na rukojeti. barevnou metodu a rovnoměrně aplikujte zobrazovací prostředek na měřicí tyč nebo na ocelový kuličkový povrch. Po vložení do formy lehce protřepejte rukojetí, abyste zanechali barevnou značku na povrchu formy. Od té doby je zjištěno, že jemné části opravy mohou být vylepšeny touto metodou a její přesnost velikosti může dosáhnout 0,05 ~ 0,10 mm.
3) korektní test. Po opravě formy je třeba zkontrolovat a testovat horní a dolní formu.
Pro vysekávání s vyšší přesností je použita metoda vedení. Horní a spodní moduly jsou osazeny společně s příchytkou příchytky a plnicí kapalina je vyplněna v komoře formy a obě poloviny odlitku olova jsou testovány po ochlazení, aby bylo možno posoudit účinek čištění formy. Avšak vzhledem k tomu, že ocel je během chlazení větší než ocel, musí se kovárna kovářit s vysokou přesností zkoušet metodou olova na tlakovém stroji. Protože olovo nemá žádné abnormální smrštění při pokojové teplotě může být přesně dosaženo skutečné velikosti formy.
Pro vysekávání s větší velikostí a méně přesností může být použita k otestování velikosti formy.